

Des solutions optimisées et conviviales
Évaporation des résidus de fermentation Vapogant : un traitement efficace des résidus de fermentation
Évaporation des résidus de fermentation
Le système d’évaporation des résidus de fermentation « Vapogant » de Biogastechnik Süd transforme les résidus de fermentation issus de votre installation de biogaz en engrais précieux et hautement concentrés, notamment du sulfate d’ammonium (farmAS®) et de l’engrais liquide concentré (farmLC®). Ce système 100 % fermé fonctionne sans émissions, sans odeurs et avec récupération de chaleur. Il permet de réduire jusqu’à 70 % le volume de stockage des résidus de fermentation, de diminuer les trajets de transport et d’optimiser l’efficacité des nutriments. De conception modulaire et facile à intégrer dans les installations existantes : demandez conseil dès maintenant.
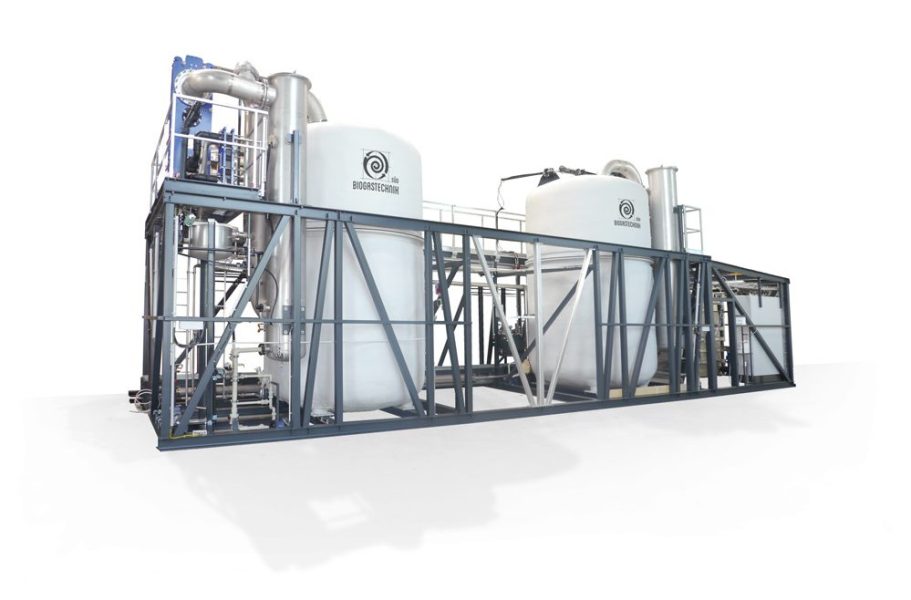
Vapogant à 1 niveau
Vapogant à 2 niveaux
Vapogant BV
Télécharger la brochure complète
Le processus
Le processus d’évaporation des résidus de fermentation comprend plusieurs étapes :
1. Séparation mécanique : les résidus de fermentation sont séparés en phases liquide et solide à l’aide d’un tamis. La matière solide est stockée temporairement et peut être utilisée comme engrais.
2. Chauffage et évaporation sous vide : la phase liquide est chauffée et placée sous vide, ce qui entraîne son évaporation partielle et son épaississement. Ce processus s’effectue selon un procédé économe en énergie qui utilise la récupération de chaleur.
3. Laveur de vapeurs : la phase gazeuse est traitée à l’acide sulfurique afin de transformer l’ammoniac en sulfate d’ammonium, qui est stocké séparément.
4. Condensation et refroidissement : la vapeur restante est condensée en eau et la chaleur récupérée est réutilisée. Le distillat est refroidi et utilisé comme fluide de refroidissement.
5. Création du vide et recyclage des gaz : une pompe à vide génère le vide nécessaire et renvoie les gaz qui s’échappent vers l’installation de biogaz.
6. Évacuation du concentré : le concentré épaissi est finalement évacué dans un système étanche au vide et contient tous les nutriments à l’exception de l’ammoniac, qui est stocké sous forme de sulfate d’ammonium.
L’installation est de conception modulaire et présente une capacité d’évaporation pouvant atteindre 2,5 litres par kW thermique, en fonction de diverses conditions de fonctionnement.
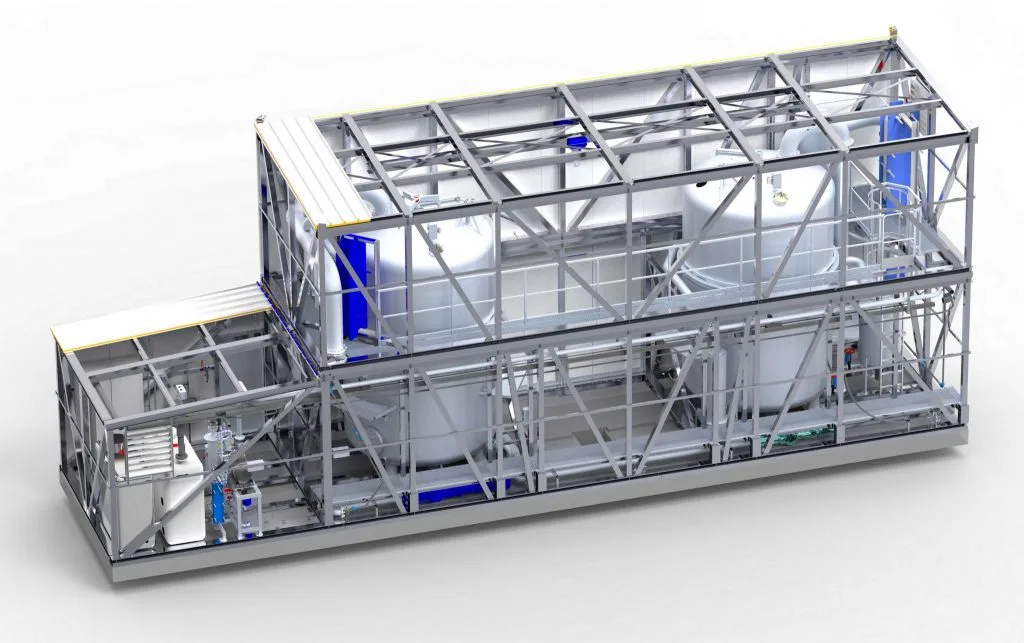
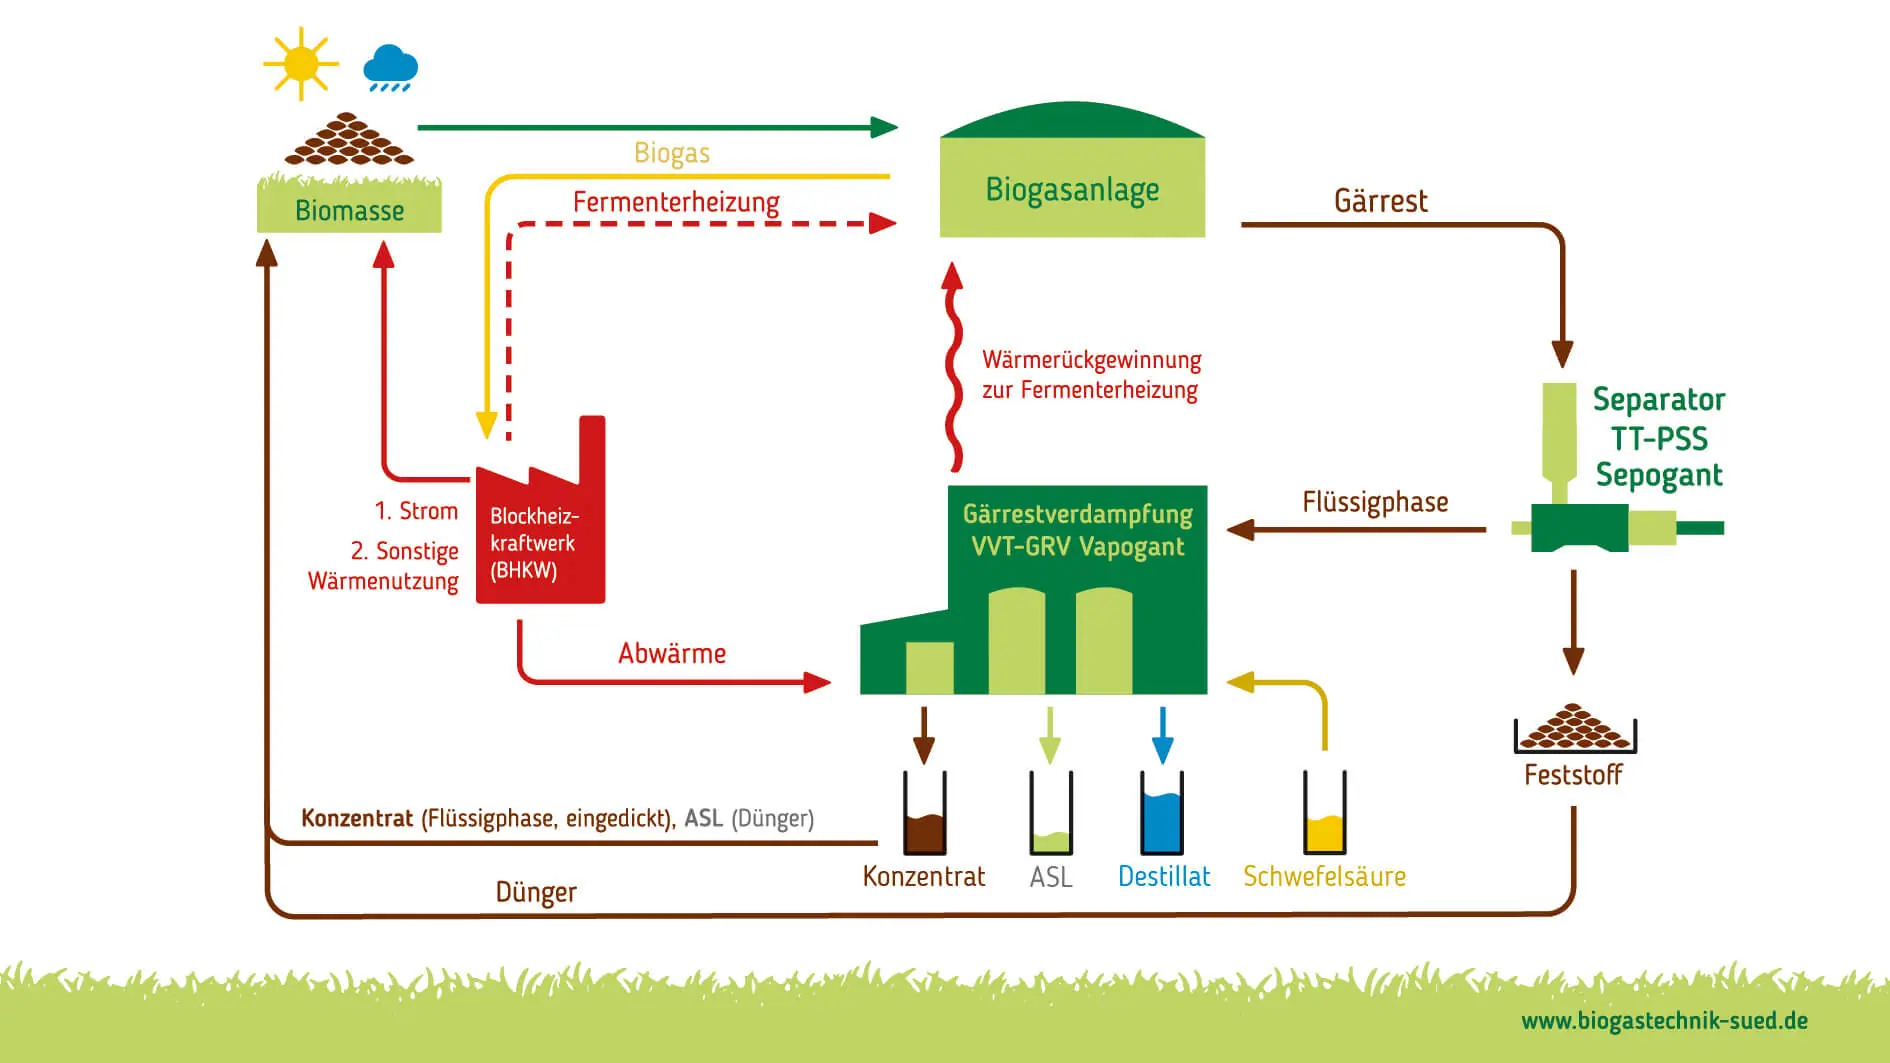
Cycle de vaporisation des résidus de fermentation Vapogant
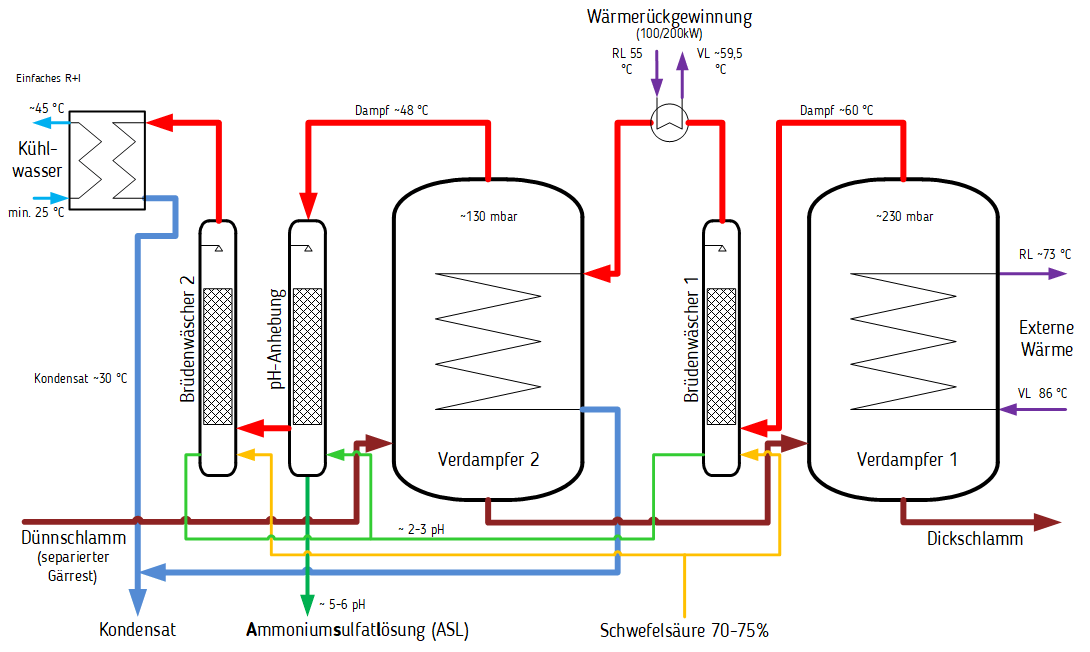
Procédé technique d’évaporation des résidus de fermentation Vapogant
Que permet l'évaporation des résidus de fermentation Vapogant ? Aperçu des avantages
Stockage
- Le résidu de fermentation épaissi présente un volume nettement inférieur
et permet d’économiser jusqu’à 70 % des capacités de stockage des résidus de fermentation - L’évaporation des résidus de fermentation comme alternative à la construction
de sites de stockage supplémentaires pour les résidus de fermentation - Suite à la révision de l’AwsV et du décret sur les engrais
, il n’y a plus de problème de stockage des résidus de fermentation - Épaisseur considérable de la phase liquide
- éventuellement, pas besoin d’un règlement sur les accidents majeurs
Utilisation de la chaleur
- Une utilisation efficace de la chaleur, pertinente tout au long de l’année
- Un bonus de cogénération garanti grâce à une production efficace d’engrais
- Intégration aisée dans les installations existantes
(même en cas d’utilisation partielle de la chaleur) - Utilisation multiple (en plusieurs étapes) grâce au système sous vide
- Récupération de chaleur :
1. Évaporation 2. Chauffage du digesteur - Prélèvement automatique de 100 % de la chaleur
Transport
- Une réduction du volume entraîne une diminution du nombre de trajets
(allègement de la circulation routière et des nuisances pour la population) - Moins de passages dans les champs grâce à
des nutriments sous forme concentrée - Le risque lié aux conditions météorologiques est réduit et l’
efficacité de l’épandage est améliorée
Émissions
- Système 100 % fermé
- Traitement complet des condensats
- Aucune odeur
- Pas d’émissions de gaz d’échappement
- Aucun bruit (60 dB à 10 m)
- Pas de particules fines
- Recyclage des gaz d’échappement de la pompe à vide dans le système de gaz de l’installation de biogaz ou filtre à charbon actif
Gestion des nutriments
- Utilisation d’engrais azotés au-delà de la limite de 170 kg d’azote
est possible - Très faibles pertes d’azote lors du stockage et de l’épandage
- Valorisation du résidu de fermentation en une solution de sulfate d’ammonium prête à être transportée (farmAS®) et en un engrais concentré
(farmLC®) - Moins de pertes d’azote dues aux émissions d’ammoniac
au champ, ce qui permet également de réduire les achats d’azote - Meilleure gestion des nutriments : ceux-ci peuvent
être utilisés de manière beaucoup plus efficace
et de manière plus ciblée
Épandage / Fertilisation
- Une gestion optimale des nutriments
- Concentration accrue en éléments nutritifs :
→ Risque lié aux intempéries réduit
→ Moins de déplacements
→ Efficacité maximale - Les pertes d’azote sont très faibles
- Réduction significative des achats d’engrais
- Avantage supplémentaire grâce à la fertilisation au soufre
Nous vous expliquons ce qu'est le Vapogant
factfeeder
Utilisez le résidu de fermentation de votre installation de biogaz pour fabriquer un engrais minéral de grande qualité ! Nous vous expliquons comment le Vapogant traite et valorise de manière optimale votre résidu de fermentation.
Application (procédé Cultan) pour le modèle AS
Le sulfate d’ammonium obtenu dans l’installation d’évaporation des résidus de fermentation peut être traité de différentes manières, selon les souhaits du client :
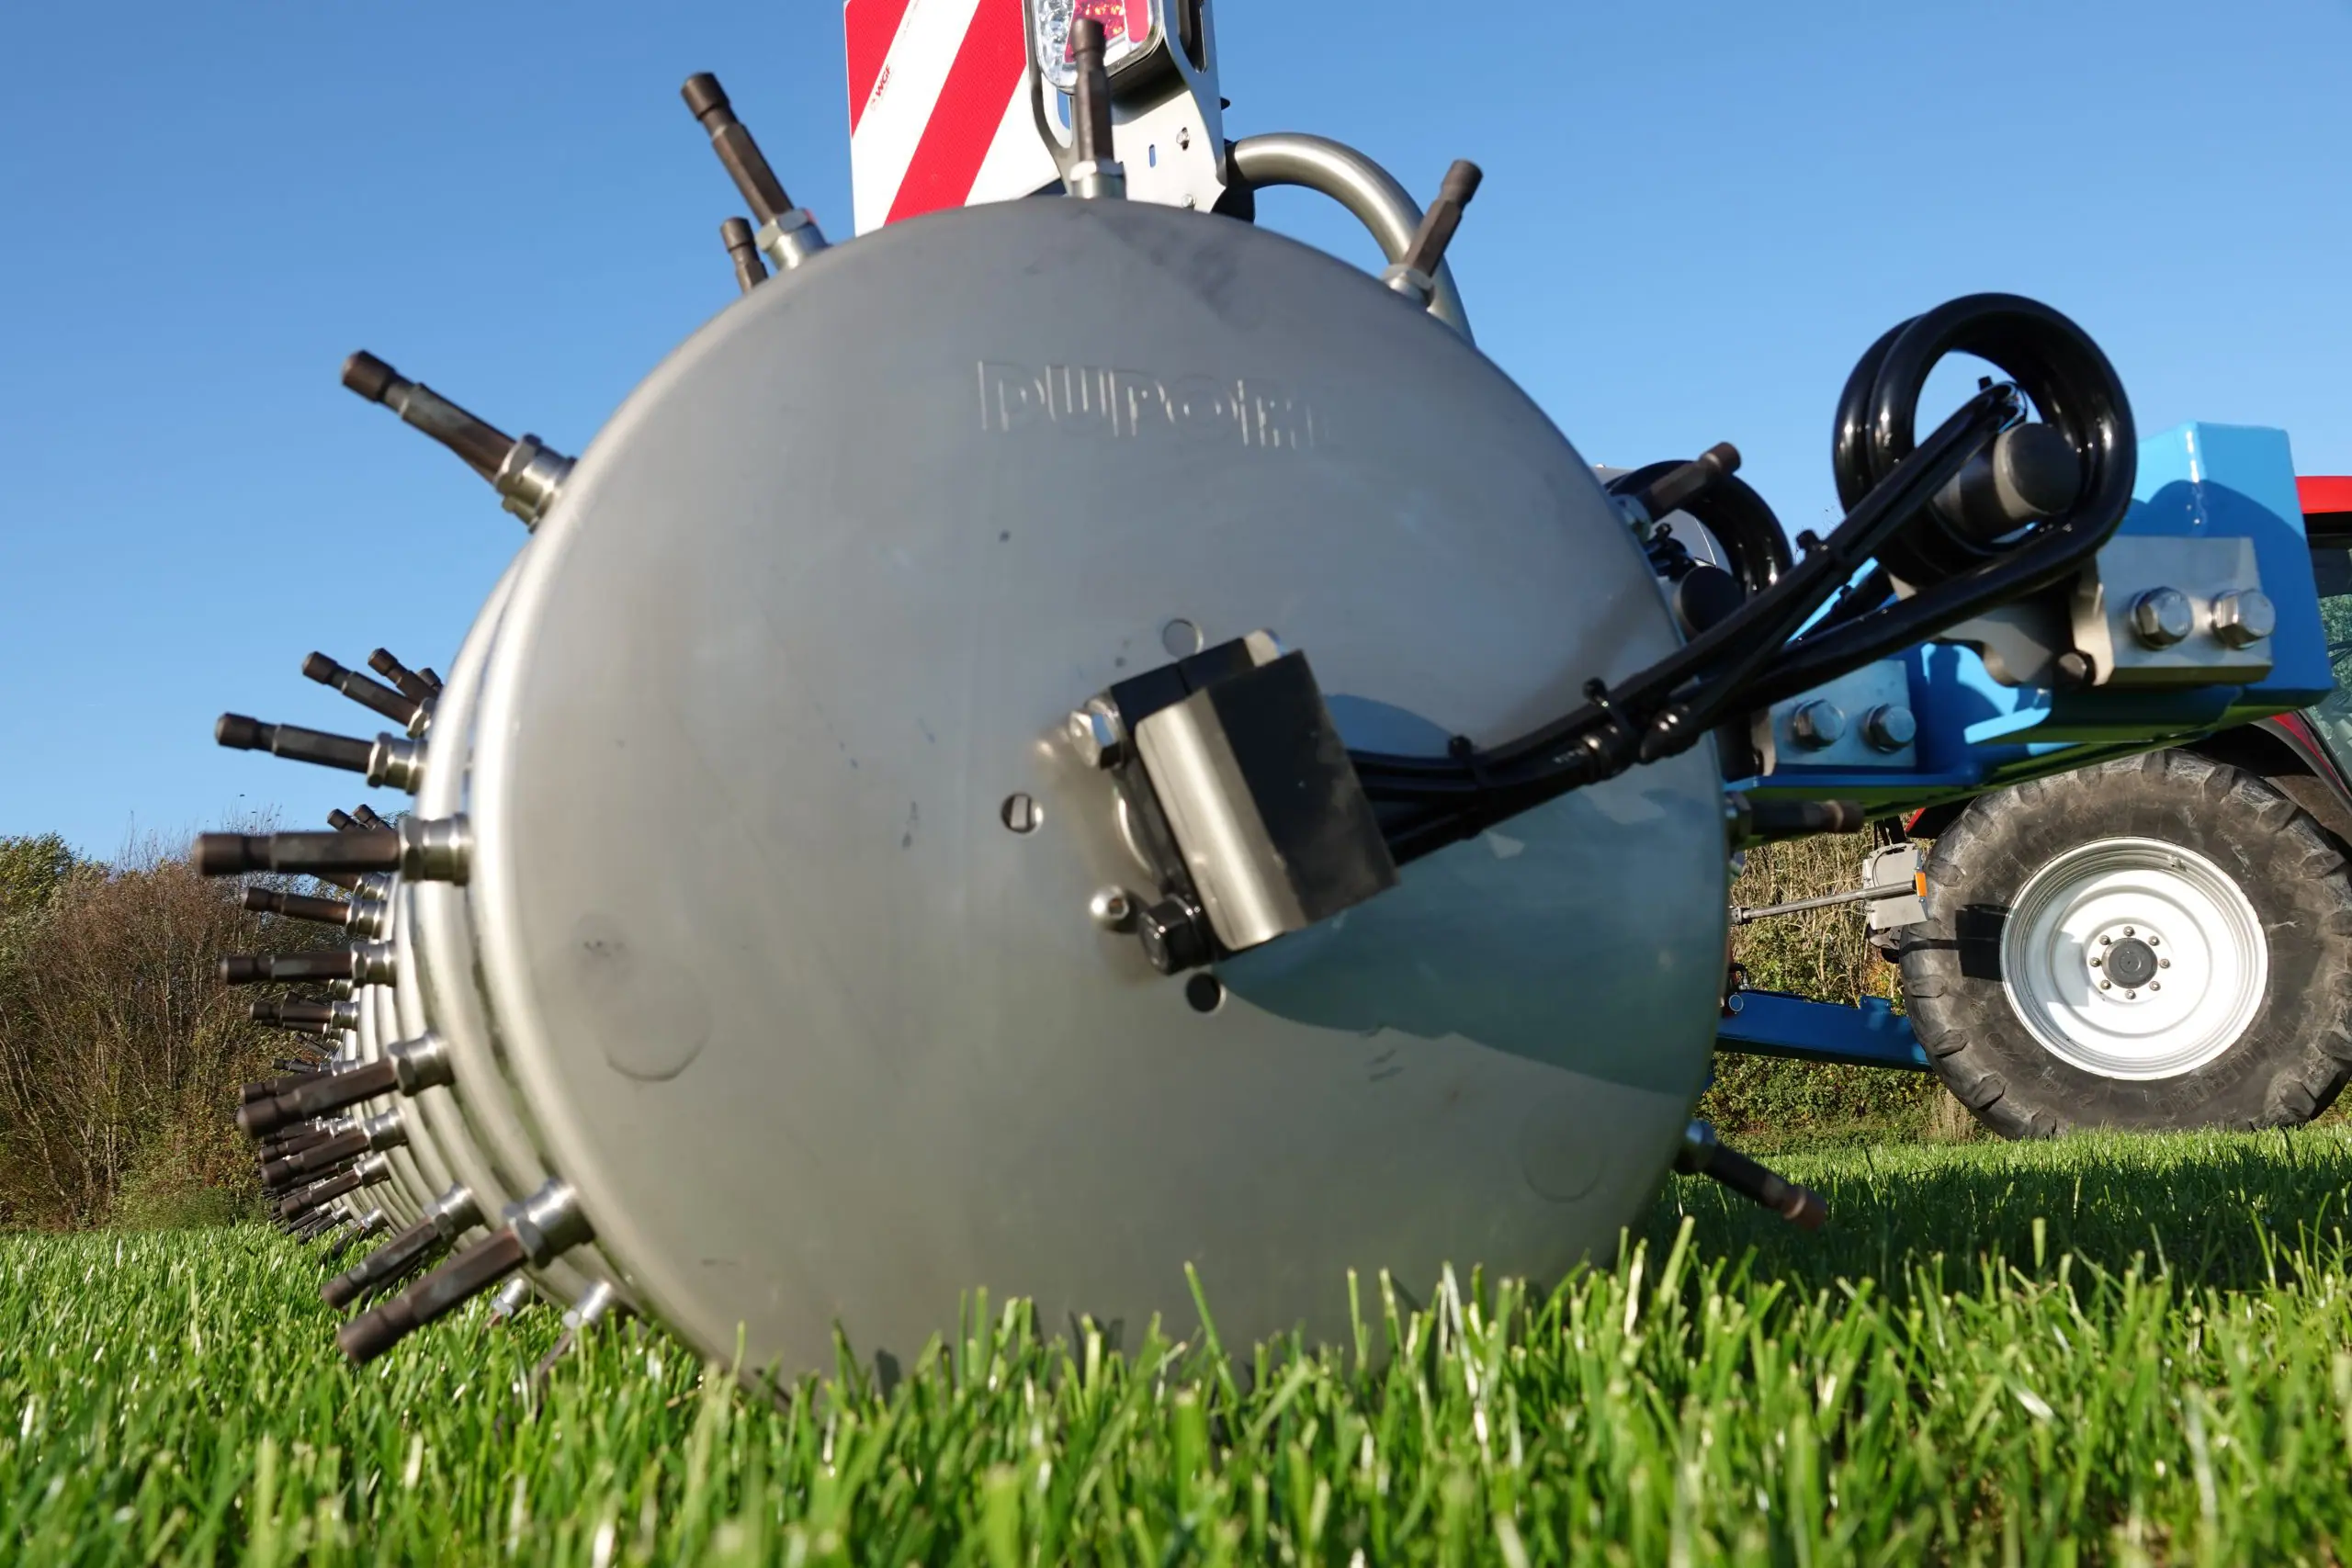
Dosage direct dans le résidu de fermentation
Le farmAS® est dosé directement dans le résidu de fermentation (phase liquide épaissie) au moment de l’épandage.
Fonctionnement de la distribution des dépôts
Apport de la totalité des besoins en azote dans la zone racinaire
d’une culture.
- L’ammonium peut être épandu en fonction des besoins ou sous forme d’apport à libération prolongée
- farmLC® peut être épandu indépendamment de la période de végétation et de la culture
- La fertilisation à libération prolongée permet d’utiliser des éléments nutritifs qui n’étaient jusqu’alors pas encore disponibles dans le sol
Valorisation des distillats
Le distillat issu du processus d’évaporation, qui a été purifié à l’aide d’un laveur de vapeurs, peut faire l’objet de différents traitements ultérieurs, selon les souhaits du client :
Utilisation du distillat à des fins professionnelles
Plusieurs possibilités d'utilisation dans le cadre de l'exploitation s'offrent à vous : stockage de l'eau pour l'utiliser comme eau de lavage dans les étables et sur les terres, comme eau de dilution pour les produits phytosanitaires et les engrais liquides, etc.
Évaporation du distillat via la tour de refroidissement à eau
Étant donné qu'un groupe frigorifique est nécessaire au fonctionnement de l'installation, une partie de l'eau peut également être évaporée directement et en continu via une tour de refroidissement. De plus, l'eau refroidie est utilisée comme fluide de refroidissement.
Rejet indirect et direct du distillat
L'eau est rejetée en continu dans un cours d'eau récepteur, éventuellement en combinaison avec un module de traitement des distillats en amont, ou peut être infiltrée.